Качество сварного шва металлической двери определяется тремя вещами: сплошностью в нагруженных узлах, отсутствием подрезов и прожогов на тонком листе, а также геометрией конструкции после сварки. Если рамка полотна сварена без поводки, углы держат прямой угол, а швы в петлевой зоне сплошные и зачищенные, дверь отработает свой срок. Всё остальное, включая красоту валика под краской, вторично.
I. Почему швы решают судьбу двери
Металлическая дверь это не монолит, а сборка из профиля, листа, рёбер и накладных узлов. Нагрузка от массы полотна (от 40 до 120 кг в зависимости от класса) передаётся через петли на коробку. Между петлёй и коробкой находится сварное соединение. Именно оно работает на отрыв и срез каждый раз, когда дверь открывают.
На объектах с проходимостью 300 и более циклов в сутки, а это подъезды, склады, электрощитовые, тепловые пункты, ресурс определяется не толщиной листа, а тем, как приварена петлевая пластина. Лист 2 мм с качественной сваркой переживёт лист 3 мм, посаженный на четыре прихватки.
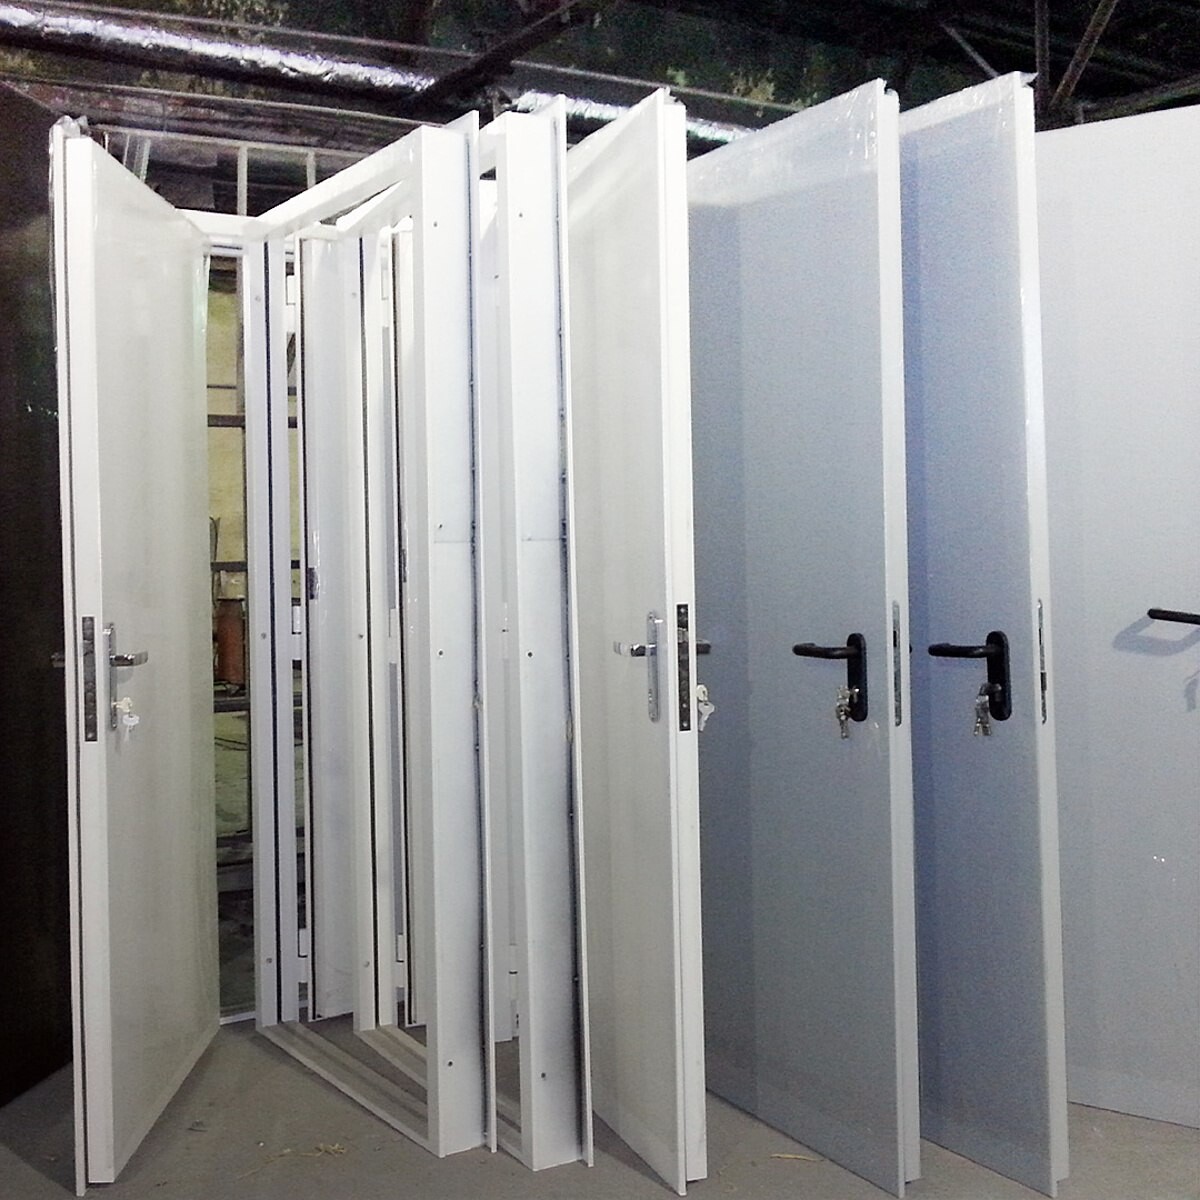
Вторая функция шва конструкционная. Сплошной шов по периметру рамки полотна превращает четыре отрезка профиля в жёсткий контур. Прерывистая сварка снижает жёсткость на кручение, и полотно со временем начинает вести. Внешне это выглядит как неравномерный притвор: сверху щель 2 мм, снизу дверь цепляет порог.
II. Какие типы сварки применяют в дверном производстве
В серийном производстве используют три метода, и у каждого своя зона ответственности. Понимание, где какой метод уместен, помогает отличить технологичное производство от гаражной сборки.
| Метод | Где применяется | Что даёт | Риск при нарушении |
|---|---|---|---|
| Полуавтомат MIG/MAG в среде CO2 | Рамка полотна, коробка, петлевые узлы, рёбра | Сплошной прочный шов, высокая производительность | Прожог тонкого листа, брызги, подрез |
| Контактная точечная | Крепление стального листа к раме полотна | Отсутствие поводки листа, ровная плоскость | Слабая точка, отрыв листа при ударе |
| Ручная дуговая (электрод) | Ремонт, единичные изделия, толстый профиль | Работа в стеснённых условиях | Шлак, непровар, грубый валик |
Корректная схема выглядит так: несущий каркас и коробка варятся полуавтоматом сплошным или частым прерывистым швом, лист крепится точками, чтобы не деформироваться от тепла, петлевые пластины и ответные части ригелей завариваются сплошным швом по контуру. Если поставщик говорит, что весь корпус сварен электродом вручную, речь идёт о единичном изделии, а не о серии.
III. Нормативная база, на которую можно ссылаться
Прямого отдельного ГОСТа на сварку именно дверных блоков нет, поэтому в договоре ссылаются на связку документов. Это единственный способ юридически защитить приёмку.
- ГОСТ 31173 на стальные дверные блоки: геометрия, отклонения, требования к сборке и покрытию
- ГОСТ 5264 на ручную дуговую сварку: типы швов и конструктивные элементы
- ГОСТ 14771 на дуговую сварку в защитном газе: то, что реально применяется на полуавтомате
- ГОСТ 15878 на контактную сварку: параметры точечных соединений
- ГОСТ 30242 на классификацию дефектов сварных соединений с формулировками и кодами
- ГОСТ 3242 на методы контроля сварных соединений
- ГОСТ 53307 и ГОСТ 31471 при противопожарном исполнении, где сварка входит в область огневых испытаний
Отдельно про противопожарные двери. Там сварной шов часть сертифицированной конструкции. Любое отклонение от карты сварки, по которой изделие проходило испытание, формально лишает сертификат силы. Поэтому у производителя должна быть технологическая карта на конкретную модель, а не устная договорённость с бригадой.
IV. Дефекты, которые видно без приборов
Большинство критичных проблем определяется визуально при хорошем свете и с линейкой. Ниже перечень того, что ищет приёмщик на складе, до подписания накладной.
Непровар. Шов лежит на поверхности, но не сплавился с основным металлом. Внешне выглядит как валик с чёткой границей без плавного перехода, часто с тёмной линией по краю. В петлевой зоне непровар это гарантированный отрыв в течение первого года при интенсивной эксплуатации.
Подрез. Канавка вдоль шва, где металл основы выгорел. На листе 1,5 до 2 мм подрез глубиной 0,5 мм уносит треть сечения. Допустимая глубина подреза для ответственных соединений обычно не превышает 5 процентов толщины и не более 0,5 мм, для дверного листа лучше держать ноль.
Прожог. Сквозное отверстие от избыточного тока. Часто заваривается сверху и шпаклюется, потом проявляется рыжим пятном через год. Признак: локальное утолщение валика с наплывом и характерная деформация листа вокруг.
Поры и раковины. Мелкие отверстия на поверхности шва. Единичные поры на второстепенных узлах не критичны, скопление пор говорит о влажном металле, плохом газе или сквозняке в цеху. В противопожарных конструкциях пористый шов недопустим.
Брызги металла. Сами по себе прочность не снижают, но под порошковой краской образуют бугры и очаги коррозии, а сколотая брызга оставляет непокрытый металл. Хорошее производство удаляет брызги механически до грунтовки.
Поводка и коробление. Следствие неправильного порядка сварки. Проверяется прикладыванием двухметрового правила по диагонали полотна и промером диагоналей рулеткой. Разница диагоналей более 3 мм на полотне высотой 2100 мм уже даст проблемы с притвором.
V. Методика приёмки: что делать руками
Полноценный контроль не требует лаборатории. Достаточно рулетки, штангенциркуля, фонаря, магнита и двухметрового правила. Порядок действий отработан и занимает около десяти минут на изделие при выборочной проверке 10 процентов партии.
- Промерить обе диагонали полотна и коробки, зафиксировать разницу в акте
- Приложить правило к полотну по вертикали, горизонтали и диагонали, замерить максимальный зазор щупом
- Осветить фонарём вдоль швов под острым углом: подрезы и поры видно только в скользящем свете
- Проверить сплошность шва в петлевой зоне по всему контуру пластины, а не только с лицевой стороны
- Открыть дверь на 90 градусов и нагрузить полотно рукой у противоположного края, послушать щелчки в петлевом узле
- Снять декоративную накладку или МДФ панель на одном изделии из партии и осмотреть внутренние швы каркаса
Последний пункт вызывает сопротивление у поставщика, но именно он показывает реальную картину. Внутренние швы никто не готовит к показу, и там видно, варил ли цех сплошным контуром или ставил прихватки через 200 мм.
VI. Геометрия шва и допустимые размеры
Для дверных конструкций работают с тонколистовым металлом, поэтому катет шва не должен превышать толщину тонкой детали более чем в полтора раза. Избыточный катет на листе 2 мм это не запас прочности, а перегрев и деформация.
| Толщина металла | Рекомендуемый катет | Тип шва в узле | Шаг при прерывистом |
|---|---|---|---|
| 1,5 мм лист | 1,5 до 2 мм | Точечный либо короткий валик | 30 мм шов через 100 мм |
| 2 мм профиль каркаса | 2 до 3 мм | Сплошной по углу рамки | Сплошной без разрывов |
| 3 мм петлевая пластина | 3 до 4 мм | Сплошной по всему контуру | Разрывы не допускаются |
| 4 мм и выше усиление | 4 до 5 мм | Сплошной с проваром корня | Разрывы не допускаются |
Отдельно про точечную сварку листа. Нормальный шаг точек по периметру полотна составляет от 80 до 150 мм, по рёбрам жёсткости от 100 до 200 мм. Диаметр точки для листа 1,5 мм примерно 5 мм. Если точек меньше, лист начинает бренчать и играть при захлопывании, а звук двери становится жестяным.
VII. Что спрашивать у поставщика до заказа
Диалог до отгрузки дешевле, чем рекламация после монтажа. Список вопросов короткий, но ответы на него быстро разделяют производителей на тех, у кого есть технология, и тех, у кого есть только цена.
- Есть ли технологическая карта сварки на конкретную модель с указанием катетов и последовательности
- Каким оборудованием варится каркас и какая проволока применяется, обычно это 0,8 мм омеднённая
- Как обеспечивается геометрия при сварке: используются ли кондукторы и сборочные стапели
- Проводится ли зачистка брызг и шлифовка швов перед грунтованием
- Какой процент партии проходит выходной контроль и оформляется ли акт
- Аттестованы ли сварщики и по каким документам, для противопожарных изделий это обязательно
- Кто несёт затраты на демонтаж и повторный монтаж при выявлении дефекта сварки в гарантийный период
Вопрос про кондукторы ключевой. Ручная сборка на столе с угольником даёт разброс диагоналей до 5 мм от изделия к изделию. Сварка в кондукторе удерживает геометрию в пределах 1 до 2 мм, и это чувствуется на объекте, где ставят двадцать одинаковых дверей в типовые проёмы.
VIII. Шов, коррозия и покрытие
Зона сварного шва наиболее уязвима к коррозии. Металл в зоне термического влияния теряет часть защитных свойств, окалина и остатки шлака под краской работают как очаг ржавчины. Поэтому подготовка шва не косметика, а часть антикоррозионной защиты.
Правильная последовательность: сварка, удаление брызг и окалины, шлифовка проблемных участков, обезжиривание, фосфатирование или другая конверсионная обработка, грунт, порошковая окраска с полимеризацией. Если между сваркой и покраской пропущена подготовка, рыжие полосы вдоль швов появятся в первую же зиму на уличной двери.
Для наружных технических дверей и входных групп имеет смысл отдельно оговорить обработку швов на нижней части коробки. Там скапливается влага с реагентами, и именно этот участок отказывает первым, даже когда всё остальное полотно выглядит новым.
IX. Чек-лист приёмки партии
Сведём практику в короткий документ, который можно приложить к договору как форму акта входного контроля. Он занимает одну страницу и снимает большую часть споров.
- Разница диагоналей полотна и коробки не более 3 мм
- Отклонение от плоскостности не более 3 мм на длине 2 м
- Швы петлевых узлов сплошные, без непроваров и подрезов, длина шва по контуру пластины полная
- Подрезы на видимых швах отсутствуют, глубина не более 0,5 мм на скрытых
- Прожоги и заваренные отверстия отсутствуют
- Брызги металла удалены, поверхность под покрытием ровная на ощупь
- Шаг точечной сварки листа не более 150 мм по периметру
- Покрытие сплошное, без пропусков в зоне швов и на торцах
Фиксируйте результаты письменно с фотографиями и датой. При выборочной проверке берите изделия из разных мест партии, а не первые с краю. Если из десяти проверенных дверей две имеют дефекты сварки, обоснованно требовать сплошного контроля всей поставки за счёт производителя.
И последнее. Хороший шов на металлической двери редко бывает красивым в понимании художественной сварки. Он ровный, с плавным переходом к основному металлу, без наплывов и кратеров, зачищенный там, где это нужно, и оставленный как есть там, где он скрыт. Оценивайте функцию, а не блеск валика.
Проверим швы вашей партии дверей
Инженер разберёт спецификацию и покажет узлы сварки