Почему пыль — это отдельная нагрузка на дверь
Когда нам звонят с мукомольного комбината, мебельной фабрики или участка шлифовки металла, разговор почти всегда начинается одинаково: «двери стоят год, а закрываются уже с трудом». Причина не в качестве полотна и почти никогда не в петлях как таковых. Причина в том, что дверь на запылённом производстве работает не в воздухе, а в аэрозоли из твёрдых частиц, которая ведёт себя как медленный абразив и как теплоизолятор одновременно.
Пыль делает три вещи. Она забивается в зазоры притвора и в подвижные узлы, где начинает работать притиркой — механизм замка теряет плавность, язычок перестаёт доходить до ответной планки. Она оседает на поверхностях и в сочетании с влажной уборкой или конденсатом превращается в липкую корку. И, наконец, некоторые виды пыли при определённой концентрации образуют взрывоопасную смесь — и тогда дверь становится элементом безопасности, а не просто перегородкой.
Поэтому мы на заводе «БАРЬЕР» всегда начинаем не с выбора модели, а с трёх вопросов: какая пыль, насколько она горюча и как часто помещение моют. Ответы задают конструкцию полностью — от типа уплотнителя до способа окраски.
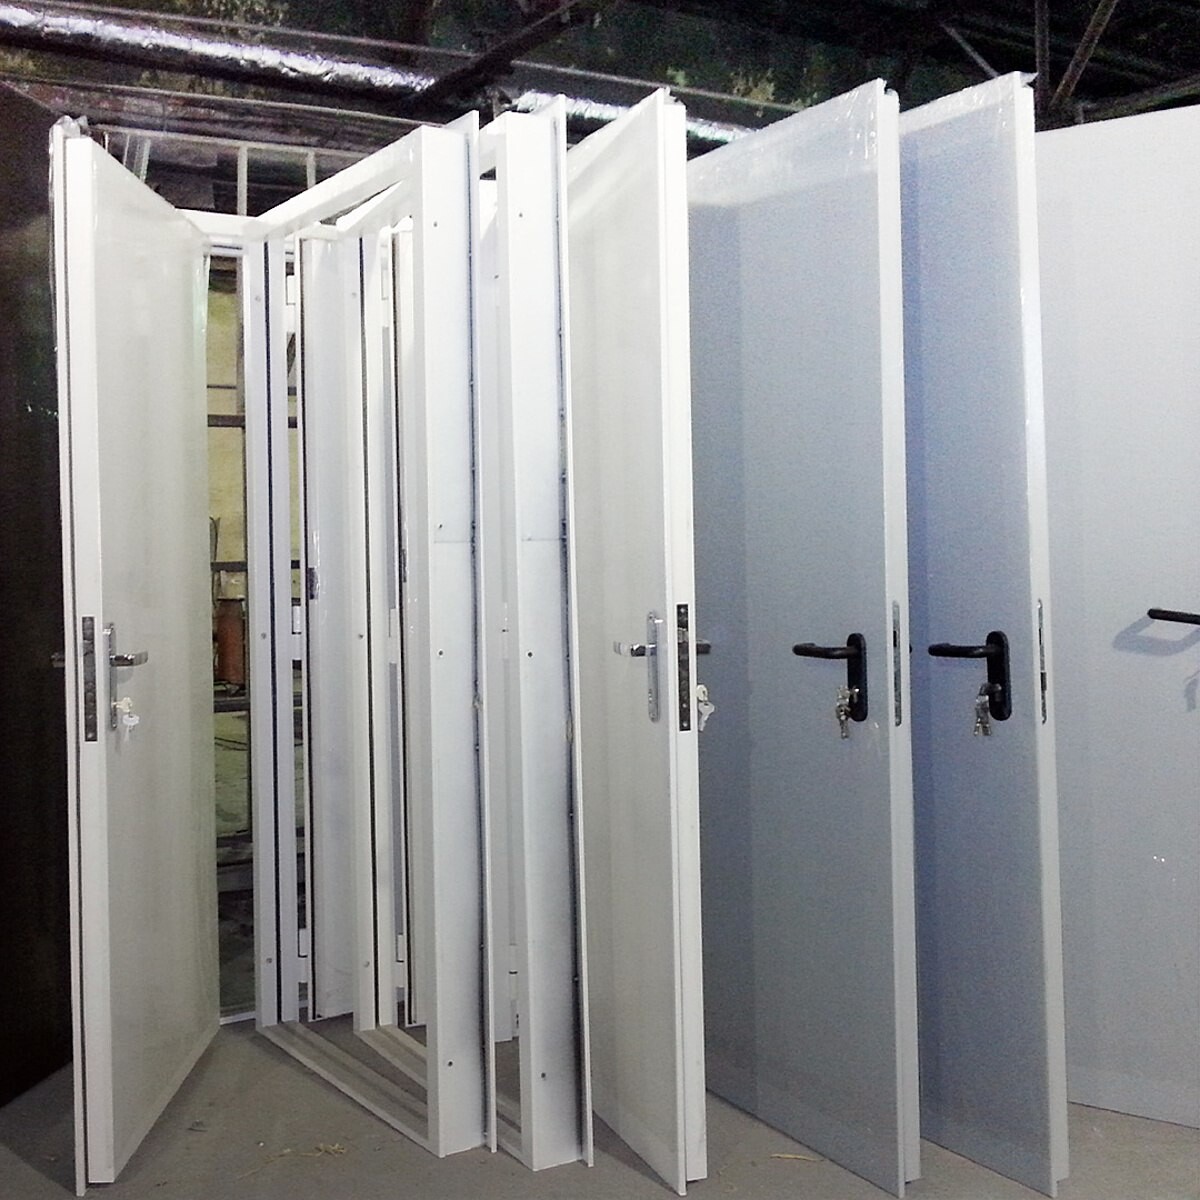
Четыре типа пыли и что они делают с дверью
Мучная и вообще органическая пищевая пыль — самая коварная. Она лёгкая, поднимается в воздух от малейшего движения створки и проникает в любой незакрытый зазор. Мелкодисперсная органика способна образовывать взрывоопасные концентрации, поэтому в мукомольных, комбикормовых и крахмальных производствах требования к дверям строже всего: важен плотный притвор, отсутствие мест, где пыль может копиться неконтролируемо, и гладкие поверхности, которые реально отмываются. К этому добавляется санитарный аспект — двери в пищевом цехе моют часто и агрессивной химией, значит покрытие должно быть стойким.
Древесная пыль на мебельных и столярных производствах крупнее, но тоже горюча и абразивна. Она набивается в нижний зазор, в паз уплотнителя, в механизм доводчика. Отдельная беда — смолистая пыль после шлифовки хвойных: она слипается в плотный слой, который просто так щёткой не снимается.
Металлическая пыль и окалина с участков зачистки, резки и шлифовки — самый жёсткий по механике случай. Частицы твёрдые, часто с острыми гранями, и они буквально режут уплотнитель и лакокрасочное покрытие в зоне трения. Плюс электропроводность: в электрощитовых и шкафах управления, расположенных рядом с такими участками, металлическая пыль опасна сама по себе, и дверь щитовой должна отсекать её надёжно.
Текстильная пыль и волокно в швейных и прядильных цехах ведут себя иначе: они не столько истирают, сколько наматываются и забивают. Волокно скапливается в петлях, в направляющих, в щели порога, оно горюче и мгновенно вспыхивает. Мы видели двери, где через полгода нижний зазор был просто заткнут спрессованным ворсом.
Что мы меняем в конструкции двери
Первое и главное — притвор. На обычной технической двери зазор рассчитан на свободный ход и на температурные подвижки. В запылённом цехе этого мало: нужен двойной или тройной контур с перекрытием, чтобы у пыли не было прямого пути в соседнее помещение. Мы делаем усиленный загиб полотна и точную посадку в коробку, а на ответственных проёмах — притвор с перекрытием по всему периметру, включая нижнюю часть.
Второе — уплотнители. Их всегда минимум два контура, и они подбираются под характер среды: там, где важна герметичность и частая мойка, ставим упругий профиль, который не набирает влагу и легко протирается; где рядом горячие процессы или требуется огнестойкость — термостойкие и терморасширяющиеся составы, которые при пожаре запечатывают зазор. Принципиальный момент: уплотнитель должен быть съёмным и заменяемым без демонтажа полотна. На запылённом производстве это расходник, и закладывать его намертво — ошибка.
Третье — защита фурнитуры от абразива. Замки берём с закрытым корпусом и минимумом открытых пазов, петли — с защищёнными узлами и возможностью смазки без разборки. Ручки и накладки ставим так, чтобы под ними не образовывались пылевые карманы. Доводчик по возможности выносим или закрываем: открытый механизм в металлической пыли живёт недолго. Нижний узел, если по технологии допустим порог, лучше делать с порогом — он снимает главный путь заноса пыли и разгружает притвор.
Четвёртое — покрытие. Гладкая порошковая окраска без глубокой шагрени моется быстрее и хуже удерживает частицы. Для влажной уборки и химии подбираем стойкие составы, а на участках с металлической пылью усиливаем покрытие в зонах контакта, где полотно трётся о коробку.
Взрывоопасность и огнестойкость: где нужен другой класс двери
Мелкодисперсная горючая пыль — мучная, сахарная, древесная, алюминиевая, текстильное волокно — в определённой концентрации в воздухе способна воспламеняться со взрывным характером. Классификацию зон и требования к оборудованию определяет проектировщик и технолог предприятия: это не то, что подбирают по каталогу. Наша задача как производителя — изготовить дверь, соответствующую заданию проекта, а не назначить класс за вас.
На практике в таких помещениях чаще всего сочетаются два требования. Первое — противопожарное: двери с нормируемым пределом огнестойкости на выходах из цеха, в тамбур-шлюзах, на путях эвакуации, в помещениях с оборудованием повышенной опасности. Второе — герметичность: дверь должна не пропускать пылевую взвесь в смежные зоны, особенно в электрощитовые, серверные и операторские, где есть источники искры.
Отдельно предупредим о частой ошибке: противопожарную дверь нельзя «дорабатывать» на объекте — сверлить полотно под дополнительные накладки, менять уплотнитель на первый попавшийся, снимать доводчик, потому что он забился пылью. Любая такая переделка выводит изделие из соответствия. Если конструкция не подходит по эксплуатации, её нужно менять в проекте и на заводе, а не болгаркой в цехе.
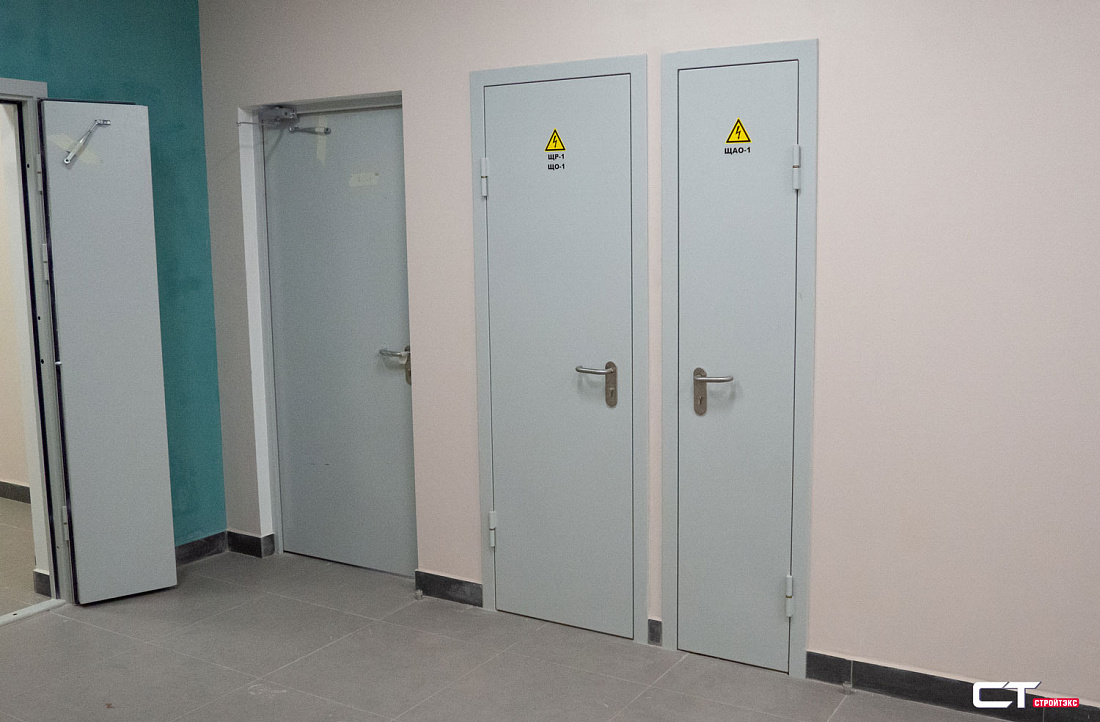
Ориентир по типам производств
Таблица ниже — не нормативный документ, а наша практическая сводка: с чем мы чаще всего сталкиваемся и что закладываем в конструкцию по умолчанию, до уточнения проектных требований.
| Тип производства и пыли | Ключевой риск | Что закладываем в дверь |
|---|---|---|
| Мукомольное, комбикормовое, кондитерское (органическая пыль) | Взрывоопасная концентрация, санитария | Плотный многоконтурный притвор, гладкое моющееся покрытие, огнестойкое исполнение по проекту |
| Деревообработка, мебельные цеха (древесная пыль) | Горючесть, забивание узлов смолистой пылью | Порог или усиленный нижний притвор, съёмные уплотнители, защищённый доводчик |
| Металлообработка, зачистка, шлифовка (металлическая пыль, окалина) | Абразивный износ, электропроводная пыль | Усиленное покрытие в зонах трения, закрытая фурнитура, отдельный контур для электрощитовых |
| Швейные и прядильные цеха (текстильное волокно) | Наматывание волокна, быстрое воспламенение | Петли и механизмы с защитой от намотки, доступ к чистке без демонтажа |
| Смежные помещения: щитовые, серверные, операторские | Занос пыли из основного цеха | Герметичный притвор, тамбурное решение, техническая дверь повышенной плотности |
Регулярная очистка: без неё не работает ничего
Самая правильная дверь деградирует за сезон, если её не обслуживают. Регламент простой, и мы всегда проговариваем его при сдаче объекта. Периодичность зависит от интенсивности запыления: где-то это раз в неделю, где-то ежедневно в конце смены.
- Продувка и очистка притвора и паза уплотнителя по всему периметру — здесь копится основная масса пыли
- Осмотр уплотнителей: продавленные, порезанные абразивом или задубевшие меняются сразу, а не «до следующего ремонта»
- Очистка зоны замка и ответной планки, проверка свободного хода язычка без усилия
- Обслуживание петель и смазка составом, который не собирает пыль в липкий налёт — густые смазки на запылённом производстве вредны
- Проверка доводчика и угла закрывания: если полотно не доходит до притвора, весь расчёт герметичности перестаёт работать
- Контроль покрытия: сколы и протёртые до металла места подкрашиваются, иначе начинается коррозия под пылевым слоем
- Никакой самодеятельности с противопожарными дверями — только замена или заводской ремонт
Опыт показывает: связка «правильная конструкция плюс дисциплина обслуживания» даёт дверям на запылённом производстве нормальный ресурс, сопоставимый с обычными техническими проёмами. А экономия на притворе и уплотнителях всегда возвращается — сначала тугим закрыванием, потом заклинившим замком, потом полной заменой блока.
Мы производим технические и противопожарные двери сами, поэтому можем менять конструкцию под конкретный цех, а не подгонять задачу под готовый каталог: усилить притвор, поменять схему уплотнения, вынести фурнитуру из пылевой зоны, подобрать покрытие под вашу химию для мойки. Позвоните — +7 (901) 526-70-73, и мы разберём ваши проёмы предметно. Стоимость технических дверей — от 9000 ₽/м².
Подберём двери для вашего цеха
Замерим проёмы, учтём класс зоны, тип пыли и режим уборки, изготовим двери на собственном производстве — от 9000 ₽/м².