Крупный объект почти никогда не принимает двери одной машиной. Корпуса сдаются очередями, этажи закрываются с разбегом в недели, отделка идёт волной снизу вверх или наоборот. Если завезти весь объём разом, склад превращается в проблему: двери занимают площади, мешают другим работам, получают повреждения и теряются вместе с документами. Если возить слишком мелко, монтажники простаивают и график ползёт. Задача поставщика — попасть в ритм стройки, а не в собственный ритм производства.
Мы на производстве «БАРЬЕР» работаем с объектами именно так: сначала разбираемся, как объект сдаётся, потом планируем очереди отгрузок. Ниже — то, как это устроено на практике: как делить объём, как хранить, как маркировать, как принимать и какие документы должны ехать с каждой партией.
Очереди по корпусам и этажам: как делить объём
Первый шаг — не спецификация, а календарь. Мы просим у подрядчика график производства работ или хотя бы понимание, в каком порядке закрываются корпуса и секции. Дальше объём дверей раскладывается на очереди так, чтобы каждая партия приезжала под уже готовые проёмы и под свободную бригаду. Логика простая: партия должна быть чуть больше, чем бригада успевает поставить за один заход, но не настолько больше, чтобы её пришлось где-то месяц хранить.
Обычно объём удобно резать по трём осям сразу. По корпусам — если очереди сдачи разнесены во времени. По этажам или пачкам этажей — когда корпус один, а отделка движется ярусами. По типам изделий — противопожарные двери в лестнично-лифтовые узлы часто нужны раньше, чем квартирные или тамбурные, потому что от них зависит закрытие пожарных отсеков и подписание своих актов. Технические двери электрощитовых и инженерных помещений тоже уходят в отдельный поток: они завязаны на готовность инженерки, а не на отделку.
Отдельно оговариваем «хвост». На любом объекте есть проёмы, которые померили последними или переделали после замечаний: изменилась толщина стены, сместилась перегородка, добавился проём в кладовую. Мы закладываем финальную догоночную партию и держим под неё производственный слот, чтобы она не улетела в общий поток заказов и не ждала своей очереди три недели, когда объект уже готовится к сдаче.
Хранение на объекте и реальные риски
Металлическая дверь — изделие крепкое, но покрытие у неё уязвимое. Основные потери на объектах происходят не при перевозке, а между разгрузкой и монтажом. Полотна ставят на бетон без подкладок, прислоняют друг к другу лицом, накрывают от пыли плёнкой, под которой собирается конденсат. Через месяц на порошковом покрытии появляются подтёки, а на нижней кромке — рыжина. Формально дверь целая, фактически заказчик её не принимает.
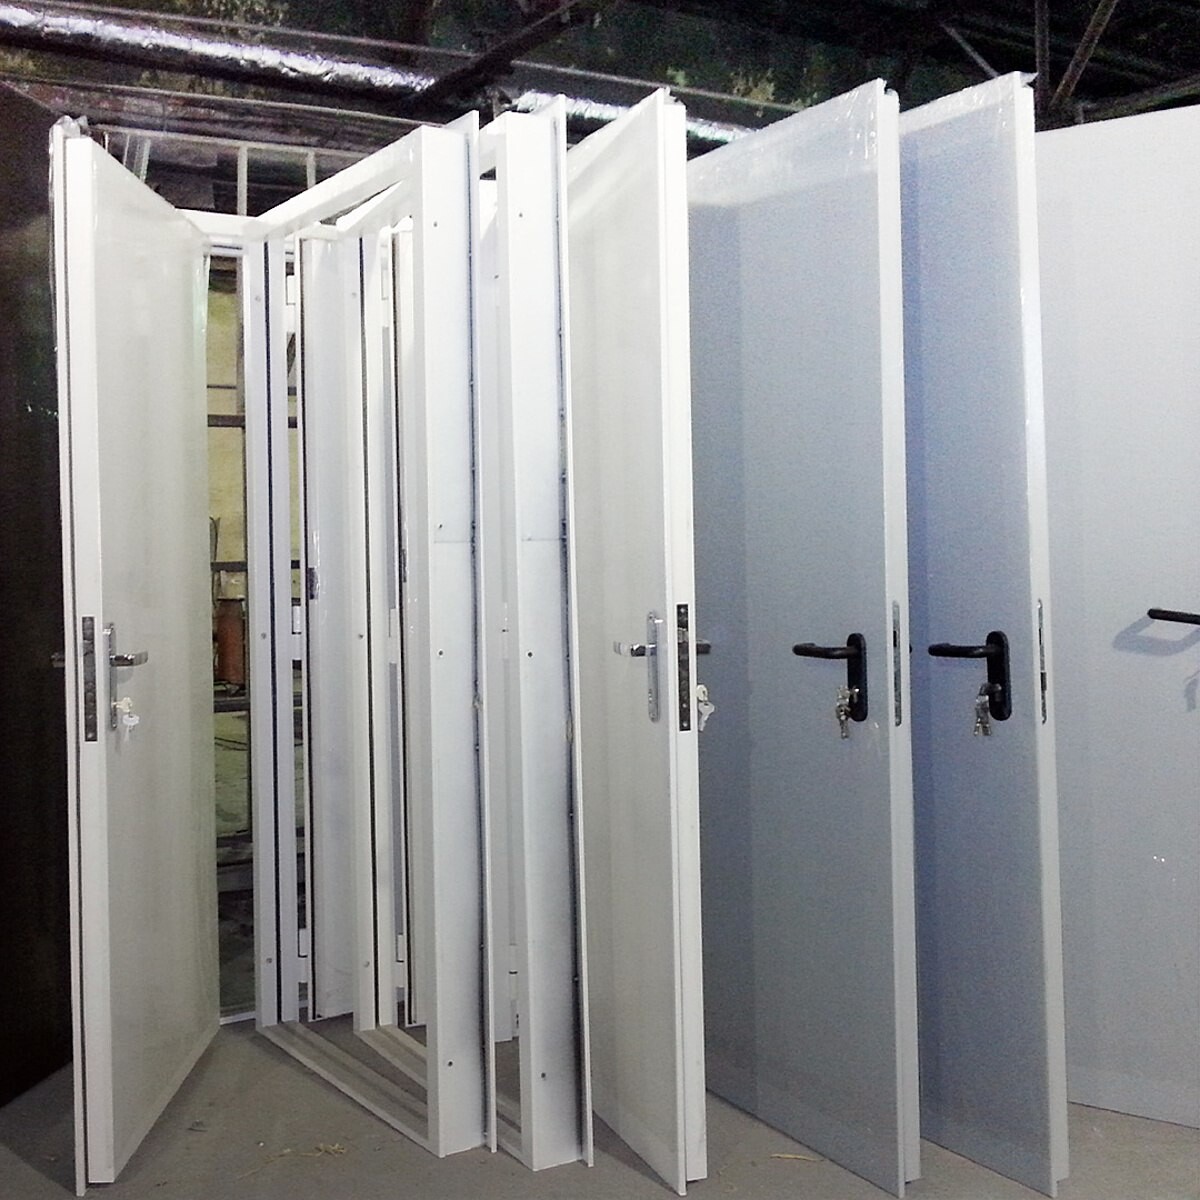
Поэтому мы всегда обсуждаем место хранения до первой машины, а не после. Нужна закрытая сухая зона, желательно на том же этаже или ярусом ниже, чтобы не таскать изделия через весь корпус. Полотна ставятся вертикально на деревянные подкладки, с прокладками между изделиями, лицевой стороной в одну сторону. Проходы к штабелю должны оставаться свободными: если до двери из середины пачки не добраться, монтажники начинают переставлять всё подряд, и повреждения растут.
Второй риск — организационный. Чем дольше партия лежит, тем выше шанс, что часть изделий уйдёт «временно» на другой корпус, а фурнитура и комплект крепежа разъедутся по объекту. Мы сознательно делаем партии меньше и чаще: короткое хранение почти всегда дешевле, чем разбирательства с недостачей и переделка повреждённых полотен. Если площадка совсем стеснённая, часть объёма держим у себя и отгружаем по звонку — производство и склад у нас в одном месте, это позволяет работать с коротким плечом.
Маркировка партий по проёмам
Ключевая вещь, которая отличает поставку на объект от розничной продажи, — привязка каждого изделия к конкретному проёму. На объекте с сотнями дверей одинакового вида различия сидят в деталях: сторона открывания, наличие остекления, вид замка, класс изделия, ширина коробки под свою толщину стены. Разобраться в этом на месте по внешнему виду невозможно, и любая ошибка означает демонтаж и перевозку между этажами.
Мы маркируем изделия на производстве по ведомости проёмов, которую согласуем после замеров. Каждой двери присваивается позиция, которая совпадает с позицией в спецификации и на плане. Маркировка дублируется на полотне и на коробке, потому что на объекте их часто расшивают. Дополнительно на упаковке указываем корпус, секцию и этаж — тогда разгрузка идёт сразу по назначению, без промежуточной сортировки в подъезде.
Хорошая практика — присылать подрядчику упаковочный лист партии заранее, до выезда машины. Прораб видит, что именно едет, и заранее понимает, готовы ли эти проёмы. Мы за это держимся: пара минут сверки накануне экономит день на разбор недоразумений и обратную логистику.
| Что маркируем | Где наносим | Зачем это на объекте |
|---|---|---|
| Номер позиции по ведомости проёмов | Полотно и коробка | Однозначная привязка изделия к своему проёму |
| Корпус, секция, этаж | Упаковка изделия | Разгрузка сразу по адресу, без пересортировки |
| Сторона открывания и тип изделия | Ярлык на упаковке | Исключает монтаж «зеркальной» двери |
| Номер партии и дата отгрузки | Ярлык и упаковочный лист | Сверка при приёмке и поиск по документам |
| Комплектность фурнитуры и крепежа | Отдельная позиция в листе | Видно недостачу до подписания накладной |
Приёмка по этапам: как принимать каждую партию
Приёмка партиями выгоднее итоговой приёмки всего объёма: замечания всплывают рано, пока их ещё можно закрыть без давления сроков. Поэтому каждая машина принимается как самостоятельная поставка, с осмотром до подписания накладной, а не после.
Что стоит проверять на каждой партии, чтобы потом не спорить.
- Количество мест и соответствие упаковочному листу — по позициям, а не «на глаз» по общему числу.
- Сохранность упаковки и покрытия: вмятины, задиры, сколы на видимых плоскостях.
- Геометрию выборочно: диагонали коробки, отсутствие перекоса полотна.
- Комплектность фурнитуры, доводчиков, ответных планок и крепежа по каждой позиции.
- Соответствие исполнения ведомости: сторона открывания, остекление, тип замка.
- Наличие сопроводительных документов на партию, включая документы на противопожарные изделия.
Замечания фиксируем сразу, в акте или в примечании к накладной, с указанием позиций. Если повреждение мелкое и не влияет на работу изделия, чаще всего вопрос закрывается локальным ремонтом покрытия на месте. Если изделие требует замены, оно уходит в ближайший производственный слот и приезжает следующей партией — при поэтапной поставке такая пересдача почти не бьёт по графику, потому что впереди ещё есть очереди.
Хорошо, когда со стороны подрядчика партии принимает один и тот же человек. Тогда у приёмки появляется история: он помнит, что уже было замечено, что заменено и какие позиции ещё в работе. Со своей стороны мы тоже закрепляем за объектом одного менеджера, который ведёт его от замера до последней машины — по телефону +7 (901) 526-70-73 вы попадаете на человека, который знает ваш объект, а не на общую линию.
Документы на каждую партию
Документы на объекте живут отдельной жизнью от изделий, и это отдельный источник проблем. Если бумаги приезжают «потом, общим пакетом на весь объём», то к моменту сдачи выясняется, что часть партий подтвердить нечем: накладные потеряли, кто подписывал — не помнят, комплект на противопожарные изделия собран не под те позиции.
Правильная схема простая: каждая партия едет со своим комплектом. Это отгрузочные документы с перечнем позиций, упаковочный лист с привязкой к проёмам и комплект документов на изделия — паспорта, инструкции по монтажу и эксплуатации, а для противопожарных дверей — документы, подтверждающие соответствие изделий заявленным характеристикам. Плюс акт приёмки партии с зафиксированными замечаниями, если они были.
Мы советуем подрядчикам сразу заводить по объекту реестр партий: номер партии, дата, корпус и этажи, перечень позиций, статус замечаний. Такой реестр собирается за пять минут в обычной таблице, а на сдаче экономит недели — по нему видно, что поставлено, что смонтировано и что ещё в производстве. При поэтапной сдаче это фактически единственный способ не потерять картину, когда объект живёт полтора года.
И последнее. Поэтапная поставка держится не на бумагах, а на предсказуемости: производство должно уметь выдавать партии ритмично, а не всплесками. У нас двери делаются на собственной линии, поэтому очередь отгрузок мы планируем сами и подстраиваем под изменения графика стройки — а они на любом объекте будут. Стоимость при этом остаётся на уровне прямой поставки с производства, от 9000 ₽/м², без наценки за дробление объёма на партии.
Рассчитаем поставку под ваш график
Разобьём объём на очереди по корпусам и этажам, промаркируем партии по проёмам и привезём каждую под монтаж. Двери от производителя — от 9000 ₽/м².